Consultare produs
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate *


Piese de mașini agricole cu poziție rece: o bază pentru durabilitate
06 august 2025Ce ar trebui să știți despre ansamblul blocului de ghidare al sincronizatorului?
06 august 2025De ce piesele cutiei de viteze pentru autobuz sunt critice pentru performanța vehiculului?
06 august 2025Piese pentru cutia de viteze pentru vehicule comerciale: un ghid cuprinzător pentru tendințele pieței și întreținere
06 august 2025O transmisie care se macină în schimbul 2-3 sau o unitate reconstruită care scade din a cincea sub sarcină, de obicei, eșuează dintr-un motiv structural: piese de sincronizare auto interior s-au uzat peste limitele lor dimensionale. Glisoarele, barele, inelele de blocare și blocurile de ghidare absorb sarcina fiecărei schimburi; atunci când își pierd precizia, cuplarea vitezei devine un impact metal pe metal în loc de o potrivire controlată a vitezei.
Reconstructorii și echipele de calitate OEM care specifică componentele sincronizatorului trebuie să știe cum funcționează fiecare piesă, ce mod de uzură își încheie durata de viață și ce dovezi ar trebui să furnizeze furnizorul înainte de a fi aprobat.
Un ansamblu sincronizator este un sistem mecanic de potrivire a vitezei: egalizează viteza de rotație a unui angrenaj și a arborelui său înainte ca dinții câinelui să se blocheze împreună și face acest lucru în fracțiuni de secundă la fiecare schimb.
Când șoferul mișcă maneta, furca schimbătorului glisează manșonul de-a lungul canelurilor butucului. Structurile cu arc presează inelul de blocare pe conul de frecare a angrenajului; frecarea conului anulează diferența de viteză; apoi inelul își indexează dinții interni, iar manșonul trece peste câinii angrenajului în blocare completă. Articulația finalizată transportă cuplul motorului prin manșon, butuc și arbore.
Trei geometrii determină calitatea deplasării mai mult decât orice altceva: înălțimea radială a barelor, jocul dintre manșon și canelurile butucului și unghiul conului inelului de blocare. Atunci când o lonjerie pierde înălțime, inelul vede mai puțină forță axială, fereastra de sincronizare se lărgește, iar șoferul simte o angajare întârziată sau crestă.
Fiecare sincronizator utilizează patru grupuri de componente portante, fiecare cu o rută de producție diferită și un mod de uzură dominant diferit.
Glisorul este partea împinsă de furca de schimbare. Dinții săi interni canelați se blochează pe câinii angrenajului la sfârșitul schimbului, iar orice rotunjire a teșiturilor dinților schimbă senzația de schimbare de la precisă la vagă. Fretting pe fețele spline și marginile deformate ale teșiturii sunt semnele normale de uzură. Glisoarele sunt de obicei forjate cu pulbere sau prelucrate și ras, apoi carburate.
 Ansamblu glisor al sincronizatorului ștampilat pentru transmisii manuale Acest ansamblu glisor este realizat prin ștanțare cu matriță pentru dimensiuni stabile și elasticitate arcului. Se potrivește mașinilor de pasageri și camioanelor ușoare, iar designul său ușor și de înaltă rezistență urmărește să îmbunătățească netezimea schimburilor. Vizualizare produs →
Struturile - numite chei sau blocuri de împingere - sunt segmentele încărcate cu arc care transportă forța de deplasare axială de la glisor la inelul de blocare. Trei lupte se așează la 120 de grade una de cealaltă în fantele butucului, iar geometria marginii lor controlează cât de repede se apasă inelul pe con. Captul la rece este metoda standard de producție, deoarece granulele de oțel urmează conturul piesei, ceea ce îmbunătățește rezistența la prăbușirea marginilor la impact repetat.
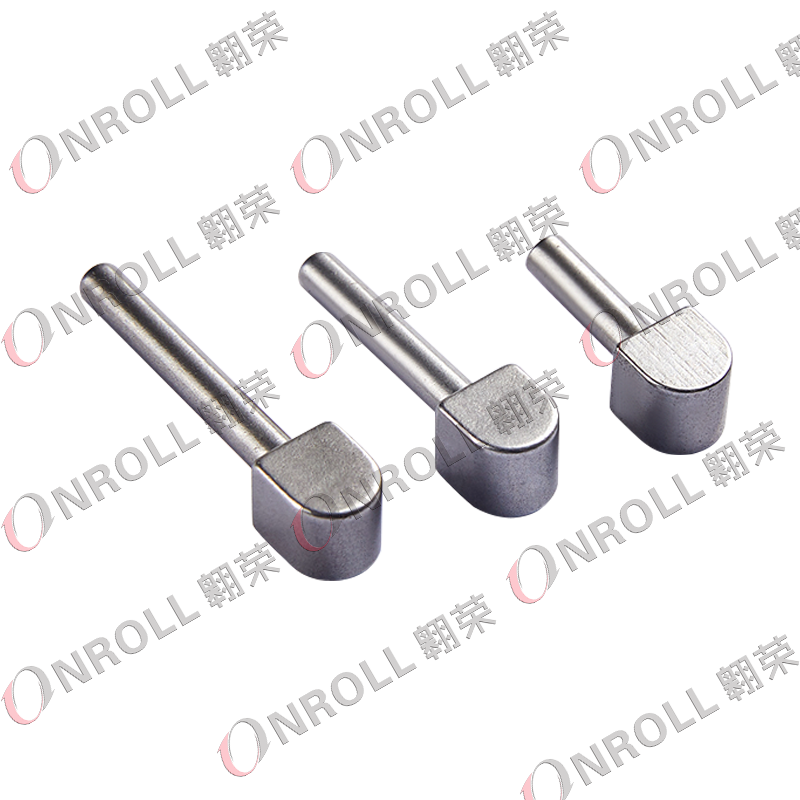 Bloc de împingere a sincronizatorului cu cap rece pentru transmisii comerciale Format prin captare la rece plus prelucrare, acest bloc de împingere păstrează rezistența mecanică în timp ce scade costurile. Este destinat cutiilor de viteze comerciale cu sarcină mare și transmisiilor secundare. Vizualizare produs →
Blocurile de ghidare țin barierele aliniate în interiorul fantelor butucului; blocurile de oprire limitează cursa manșonului. Ambele suportă sarcini de impact în timpul schimburilor rapide sau ratate, iar prima deteriorare apare ca deformare plastică și semne de șlefuire. Furnizorii le racesc sau le prelevează din oțel aliat și întăresc fețele de lucru.
 Blocul de oprire al sincronizatorului cu cap rece care împiedică eliberarea glisorului Acest bloc de oprire folosește turnare la rece pentru producție eficientă și economii de costuri. Structura sa simplă limitează cursa glisorului, ajutând la prevenirea eliberării cursorului în timpul schimbărilor de viteză. Vizualizare produs →
Inelul de blocare este elementul de frecare care produce sincronizarea. Are o suprafață de frecare conică și dinți de blocare care blochează manșonul până când vitezele se potrivesc. Alama, bronzul și oțelul sinterizat sunt materiale comune; înțeparea conurilor și dinții de blocare uzați sunt cauzele principale ale majorității plângerilor de ciocnire a angrenajului.
| Component | Funcția primară | Calea de producție tipică | Modul de eșec dominant |
| Glisor (manșon de schimbare) | Transferă sarcina furcii de schimbare prin canelurile butucului către câinii angrenajului | Forjare pulbere, prelucrare și bărbierit, cementare | Fretting caneluri și uzură teșit |
| Struts (chei) | Apăsați inelul de blocare pe conul angrenajului | Cap la rece cu cementare | Colapsul marginilor și pierderea înălțimii |
| Blocuri de ghidare și oprire | Păstrați barele aliniate și limitați cursa manșonului | Prelucrare la rece sau prelucrare non-standard | Deformare la impact și șlefuire |
| Inel de blocare | Suprafață de frecare care se potrivește cu viteza angrenajului | Forjare alama sau bronz, otel sinterizat | Înțeparea conului și uzura dinților |
Piesele sincronizatorului eșuează prin mecanisme de uzură previzibile, nu prin sparge aleatorie. Mecanismul dominant este controlat de ciclul de funcționare, starea uleiului și comportamentul la schimbare.
Traficul stop-and-go poartă primul con de inel de blocare, deoarece conul face cea mai mare frecare la viteze mici. Kilometrajul pe autostradă uzează marginile lonjelor și teșiturile manșonului prin angajări repetate la sarcină mare. Uleiul contaminat accelerează fiecare mod prin încorporarea particulelor în suprafețele relativ moi ale inelelor.
Ponderea reclamațiilor privind calitatea schimburilor de componentă de sincronizare eșuată
Distribuție reprezentativă dintr-o analiză de demontare a cutiilor de viteze manuale reconstruite; cotele reale variază în funcție de ciclul de funcționare, starea uleiului și stilul de schimbare.
Metoda de producție decide rezistența la oboseală și consistența lotului a unei piese sincronizatoare. Îndreptarea la rece este traseul stabilit pentru strunțele, știfturile și blocurile de ghidare de mare volum; prelucrarea rămâne relevantă pentru prototipuri și serii mici.
Capul la rece deranjează materialul de sârmă într-o formă aproape netă la temperatura camerei, menținând granulele de oțel să curgă de-a lungul conturului piesei. Strut-ul rezultat rezistă la îndoire și impact mai bine decât aceeași geometrie prelucrată din stocul de bare, iar un set de matrițe stabilizate păstrează toleranțe strânse pentru producții lungi. Compensația este investiția în scule și efortul necesar pentru a schimba geometria între variante.
O linie dedicată de captare la rece este un semnal puternic de calitate pentru un producător de piese de sincronizare. Jiaxing OnRoll Machinery Co., Ltd., un furnizor chinez care produce glisoare de sincronizare din 1992 și operează linii de prelucrare la rece și non-standard pentru piese de cutie de viteze pentru pasageri, comerciale și autobuze, este un exemplu concentrat. Gama sa include glisoare de sincronizare, ansambluri de blocuri de ghidare, glisoare din plastic și componente de schimbare cu cap rece pentru programele OEM.
Un producător de piese de sincronizare este calificat pe dovezi documentate, nu pe materiale de marketing. Verificați sistemul calității, trasabilitatea materialului, raportarea dimensională și stabilitatea procesului înainte de primul lot de probă.
O defecțiune pe teren a unei piese de sincronizare costă de sute de ori prețul său unitar, așa că aprovizionarea aparține echipelor de calitate și inginerie la fel de mult ca și achiziției. Pașii de mai jos se potrivesc cu dovezile pe care un furnizor certificat IATF 16949 le poate produce deja.
Pentru geometrie personalizată, Contract de fabricație OEM urmează o cale separată de calificare. Implicarea echipei de inginerie a producătorului încă din faza de desenare reduce surprizele de toleranță ulterioare, în special pentru semifabricate cu cap rece și piesele de sincronizare non-standard.
Măcinarea înseamnă că vitezele vitezei sunt încă diferite atunci când dinții câinelui încearcă să se blocheze. Cauzele obișnuite sunt un con de inel de blocare uzat, bare care au pierdut înălțimea, o suprafață de frecare vitrata sau ulei cu proprietăți de frecare degradate. O demontare arată în mod normal urme de fret pe con și marginile rotunjite ale lonjeroanelor.
Înlocuiți setul. O teșitură uzată a manșonului este asortată cu un profil de dinte inel uzat, iar amestecarea noilor bare cu un inel uzat păstrează modelul de ciocnire original. Setul include butucul, manșonul de alunecare, barele, arcuri și inelul de blocare și este modalitatea standard de a evita o reconstrucție de revenire.
Pentru aceeași calitate de oțel, o piesă cu cap rece oferă în mod normal o rezistență mai bună la oboseală, deoarece fluxul de cereale urmează geometria și nu este tăiat prin prelucrare. Prelucrarea rămâne practică pentru prototipuri, serii mici și caracteristici neformabile. Pentru barele de volum mare și blocurile de împingere, direcția rece este calea mai puternică.
Trimiteți desenul sau o probă fizică, aplicația cutiei de viteze, volumul anual estimat, specificația materialului, intervalul de duritate necesar și, pentru programele de reparații, o descriere a defecțiunii curente. Un producător de capturi la rece poate judeca apoi dacă geometria poate fi formată și ce capacitate dimensională poate fi garantată.
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate *

(+86)-191 0581 0729
(+86)-137 5830 1558