Consultare produs
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate *


Piese de mașini agricole cu poziție rece: o bază pentru durabilitate
06 august 2025Ce ar trebui să știți despre ansamblul blocului de ghidare al sincronizatorului?
06 august 2025De ce piesele cutiei de viteze pentru autobuz sunt critice pentru performanța vehiculului?
06 august 2025Piese pentru cutia de viteze pentru vehicule comerciale: un ghid cuprinzător pentru tendințele pieței și întreținere
06 august 2025O cutie de viteze care începe să măcinat în schimbul 3-4 la 80.000 km este rareori o problemă de stil de condus. Cauza principală se află în mod normal în interiorul butucului: un glisor de sincronizare care și-a pierdut tensiunea arcului barei, un bloc de ghidare uzat peste limita sa dimensională sau un știft de blocare care nu mai poate ține șina de schimbare în poziție. Componente de schimbare a transmisiei sunt piesele de precizie care transformă mișcarea pârghiei în cuplare curată, sincronizată a treptelor de viteză, iar comportamentul lor la uzură decide dacă o cutie de viteze se schimbă fără probleme pentru 300.000 km sau revine pentru reparații în garanție înainte de 60.000.
Echipele de aprovizionare care înțeleg aceste părți fac mai puține returnări pe teren și negociază dintr-o poziție de date verificate. Acest ghid acoperă traseul complet al schimbului, modurile de defecțiune dominante dintr-un studiu de teren de 500 de unități, compromisul între captură rece și prelucrare și verificările de calitate care separă un sistem de încredere. furnizor de componente dintr-unul marginal.
Calea de angrenare a angrenajului într-o transmisie manuală manuală sau automată trece de la pârghie, prin cablu sau tijă și furca de schimbare, în ansamblul sincronizator și, în final, până la butucul angrenajului, iar fiecare componentă a acelui lanț trebuie să mențină geometria la nivel de microni sub sarcină axială repetată.
Când șoferul mișcă maneta, șina schimbătorului glisează o furcă care apasă manșonul sincronizatorului, numit în mod obișnuit glisor, spre treapta țintă. Glisorul este canelat pe butucul angrenajului și poartă barele cu arc în canelurile sale interne. Acele lupte împing inelul sincronizator pe conul angrenajului; frecarea egalizează vitezele de intrare și de ieșire; apoi dinții canelieri glisați alunecă peste dinții angrenajului inel și blochează angrenajul pe butuc. Un bloc de ghidare sau un bloc de oprire absoarbe impactul final la sfârșitul cursei, în timp ce un știft de blocare și o placă de blocare țin șina în poziție și împiedică cuplarea a două trepte simultan.
Fiecare componentă contribuie la senzația de schimbare într-un mod măsurabil. Lista de mai jos rezumă funcția și suprafața critică de defecțiune a fiecăruia.
 Ansamblu glisor al sincronizatorului autovehiculului întărit în carcasă Acest glisor ștanțat este carburat la o adâncime controlată a carcasei pentru dimensiuni stabile ale canelurii și senzație de schimbare. Designul său ușor, de înaltă integrare, se potrivește cu transmisiile manuale și automate, făcându-l o componentă cheie atunci când se evaluează finețea treptelor de viteză. Vizualizare produs →
Un cursor sincronizator pentru autoturisme realizat din oțel cementat și cementat la o adâncime efectivă a carcasei de 0,3-0,8 mm, cu lățimea canelurii lonjeroanei menținute la /-0,02 mm, reprezintă linia de bază actuală a performanței pentru cutiile de viteze manuale de mare volum.
Patru moduri de defecțiune reprezintă mai mult de 90 la sută din returnările de câmp în componentele schimbătoare: uzura canelurii lonjeroanelor glisorului, oboselii bolțului de blocare, fractura blocului de ghidare și uzura feței inelului de blocare și fiecare lasă o semnătură diferită diagnosticabilă la senzația de schimbare.
Într-un studiu pe teren-retur a 500 de ansambluri de sincronizare finalizat de echipa noastră de ingineri între 2024 și 2025, distribuția primară a defecțiunilor a fost:
Modul de defecțiune primară, studiu de câmp-retur a 500 de ansambluri sincronizatoare
Uzura canelurii lonjeroanelor glisorului apare mai întâi ca șlefuire pe treapta superioară 2-3; cauza obișnuită este o adâncime a carcasei prea mică pentru presiunea de contact, astfel încât marginea canelurii cedează și se rotunjește. Oboseala bolțului de blocare produce crestături și ocazional ieșire a angrenajului, deoarece știfturile supraîntărite devin casante și se crăpă la subtăiere. Fracturile blocului de ghidare arată ca o senzație de schimbare liberă cu angajare incompletă și își au originea la raze interne ascuțite care concentrează stresul de impact. Uzura feței inelului de blocare forțează dubla ambreiaj, deoarece frecarea nu mai poate egaliza vitezele suficient de rapid.
 Bloc de oprire al sincronizatorului cu cap rece pentru durata de viață a impactului Format prin cap la rece, acest bloc de oprire evită factorii de creștere a tensiunii de la prelucrare și îmbunătățește rezistența la impact. Limitează eliberarea glisorului în timpul utilizării, abordând fracturile blocului de ghidare care provoacă senzația de schimbare a vitezei libere și angajarea incompletă. Vizualizare produs →
Blocul de oprire este componenta cu cel mai mare impact din pachetul de sincronizare. Trecerea de la un bloc de oprire prelucrat la unul cu cap rece elimină factorii de creștere a tensiunii create de semnele de tăiere și îmbunătățește durata de viață la impact prin modificarea fluxului de cereale în jurul razei de tranziție.
Procesul de fabricație fixează costul, toleranța și durata de viață la oboseală a unei componente care se schimbă înainte de expedierea primei piese, iar capul la rece este calea dominantă pentru glisoare, știfturi și blocuri de împingere de mare volum, deoarece păstrează fluxul de cereale și menține costul unitar scăzut.
Selectarea procesului depinde de geometrie, volum și spectrul de tensiuni al aplicației. Tabelul de mai jos compară cele trei rute care contează cel mai mult pentru componentele de schimbare a transmisiei.
| Proces | Toleranță tipică | Dimensiunea economică a lotului | Costul relativ al piesei | Piese de schimbare tipice |
| Direcție rece | /-0,02 mm | 50.000 și mai mult | Cel mai scăzut | Glisoare, știfturi de blocare, blocuri de împingere |
| Prelucrare CNC | /-0,005 mm | 1.000 până la 20.000 | Medie spre mare | Blocuri de ghidare, furci de schimbare, console |
| Sinterizarea pulberilor | /-0,05 mm | 100.000 și mai mult | Scăzut | Scăzut-load guides, spacers |
Fluxul de cereale urmează conturul piesei, ceea ce îmbunătățește rezistența la oboseală la impact. Utilizarea materialului este aproape de 100%, deșeurile sunt minime, iar suprafața formată necesită puțină sau deloc prelucrare. Pentru un știft de blocare sau un glisor cu o carcasă carburată de 0,3-0,8 mm, capul rece oferă cel mai mic cost pe bucată.
Decupările complexe, găurile transversale adânci sau toleranțele submilimetrice extrem de strânse care nu pot fi ținute în matriță sunt mai bine prelucrate. Piesele de service cu volum redus și execuțiile de prototip favorizează, de asemenea, prelucrarea, deoarece nu există nicio amortizare a sculelor de recuperat.
Alegerea materialului stă peste decizia procesului. Oțelurile de cementare 20CrMnTi și 16MnCr5 domină glisoarele și blocurile de împingere; clasele de inox, cum ar fi 420 sau 430, apar acolo unde rezistența la coroziune contează, de exemplu în știfturile de blocare expuse la umiditate; Materialele plastice de inginerie, cum ar fi POM și PA66, funcționează în blocuri de ghidare cu sarcină mică, unde greutatea și frecarea contează mai mult decât rezistența la impact.
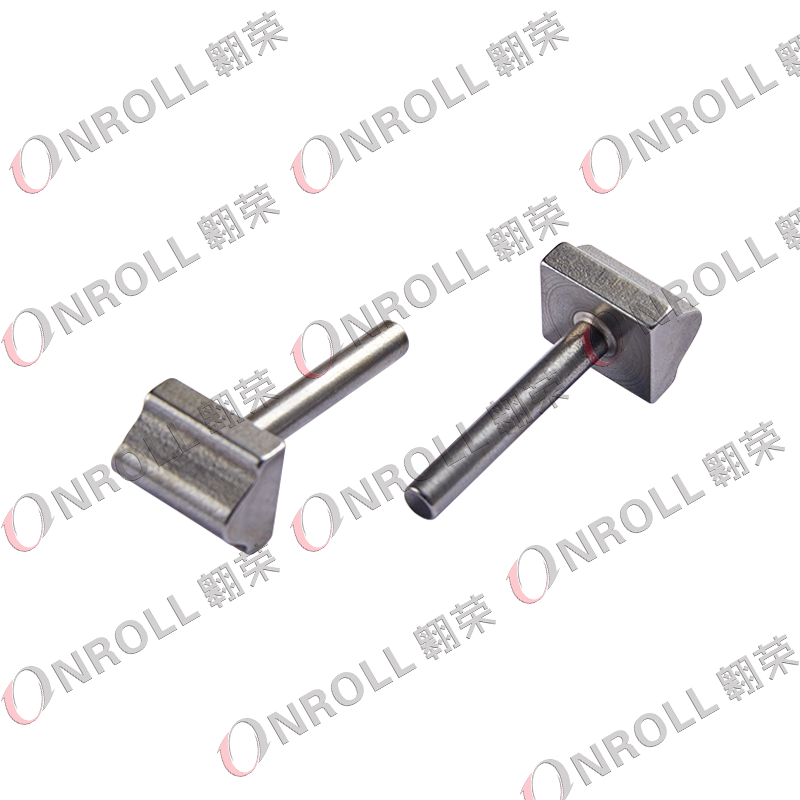 Bloc de împingere pentru vehicule comerciale cu cap și prelucrare la rece Combinând capul la rece cu prelucrarea, acest bloc de împingere păstrează rezistența mecanică în timp ce reduce costurile. Proiectat pentru sarcini mari și cupluri în cutiile de viteze comerciale, se potrivește aplicațiilor cu solicitări mari în care este necesară rezistența la deformare. Vizualizare produs →
Un bloc de împingere pentru vehicule comerciale cu cap rece produs din 20CrMnTi, carburat la o adâncime a carcasei de 0,4-0,6 mm, suportă în mod obișnuit sarcini de schimbare de 3.000-5.000 N în cutiile de viteze pentru camioane grele, fără deformare măsurabilă pe durata de viață de proiectare.
Un furnizor de componente cu schimbare trebuie să dovedească patru lucruri cu documente și mostre: capacitatea dimensională, controlul tratamentului termic, trasabilitatea materialului și stabilitatea procesului, iar înregistrarea IATF 16949 este biletul de intrare, nu verdictul.
Utilizați următoarele cinci verificări ca rutină minimă de acceptare înainte ca o piesă nouă să intre în alimentarea în serie.
Lățimea canelurii lonjeroanelor unui glisor sincronizator este dimensiunea cea mai auditată în inspecția de intrare. Când depășește limita de imprimare cu 0,05 mm, loncherul își pierde preîncărcarea radială, iar inelul sincronizator nu mai intră în contact suficient de devreme cu conul de viteză, astfel încât șoferul simte o schimbare dură, cu crestături.
Glisorul este manșonul canelat care blochează fizic angrenajul pe butuc după sincronizarea vitezei. Inelul este elementul de frecare care folosește contactul conic pentru a egaliza vitezele de intrare și de ieșire înainte ca dinții glisorului să se cupleze. Un inel deteriorat provoacă șlefuire; un glisor deteriorat provoacă blocarea incompletă, ieșirea angrenajului sau ambele.
Practica de atelier tratează o lățime a canelurii suportului care a crescut cu 0,05 mm dincolo de limita de imprimare sau rotunjirea vizibilă a teșirii canelului pe mai mult de 20% din lungimea sa, ca prag de înlocuire. În acel moment, ansamblul sincronizatorului nu mai ține fereastra de potrivire a vitezei și calitatea schimburilor se degradează rapid.
Da, dar numai în plicul de încărcare corect. Blocurile de ghidare POM și PA66 funcționează bine pe traseele de schimbare a sarcinii reduse, unde forțele de angrenare rămân sub aproximativ 1.000 N. În aplicațiile cu camioane grele sau cu cuplu mare, este necesar un bloc cu cap rece din oțel; înlocuirea plasticului în acele poziții produce fisuri și angajare incompletă în mai puțin de 50.000 km.
O singură măsurătoare dovedește proba, nu procesul. Cpk de 1,33 sau mai mare înseamnă că răspândirea procesului rămâne în banda de toleranță cu marjă, astfel încât loturile viitoare se vor comporta ca cele aprobate. Fără un Cpk stabil, puteți trece primul articol și apoi puteți primi piese intermitente în afara toleranței de la aceeași matriță.
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate *

(+86)-191 0581 0729
(+86)-137 5830 1558