Consultare produs
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate *


Piese de mașini agricole cu poziție rece: o bază pentru durabilitate
06 august 2025Ce ar trebui să știți despre ansamblul blocului de ghidare al sincronizatorului?
06 august 2025De ce piesele cutiei de viteze pentru autobuz sunt critice pentru performanța vehiculului?
06 august 2025Piese pentru cutia de viteze pentru vehicule comerciale: un ghid cuprinzător pentru tendințele pieței și întreținere
06 august 2025O schimbare lină a transmisiei manuale depinde de mai multe componente mici de precizie care lucrează împreună. Una dintre aceste componente este bloc de împingere sincronizator , o piesă compactă utilizată în anumite modele de sincronizare pentru a ajuta la controlul mișcării și încărcării mecanismului de sincronizare în timpul angajării treptei de viteză.
Deși componenta poate părea simplă, geometria, suprafețele de contact, consistența dimensională și proprietățile materialului pot influența răspunsul la sincronizare și calitatea deplasării. Pentru producătorii de cutii de viteze, furnizorii de sincronizatoare, reconstructorii de transmisii și distribuitorii de piesă de schimb, înțelegerea modului în care funcționează un bloc de împingere este, de asemenea, importantă atunci când se evaluează uzura, se identifică piesele de schimb sau se aprovizionează componente personalizate.
Jiaxing OnRoll Machinery Co., Ltd. produce componente de sincronizare și transmisie pentru aplicații auto. Producția de blocuri de împingere sincronizatoare combină cap la rece cu prelucrare ulterioară pentru a îmbunătăți eficiența producției, păstrând în același timp caracteristicile mecanice necesare ale componentei.
Un bloc de împingere sincronizator este o componentă mică situată în interiorul sau adiacent mecanismului butuc și manșon al anumitor ansambluri sincronizatoare de transmisie. Poziția și forma precisă variază în funcție de designul transmisiei și al sincronizatorului.
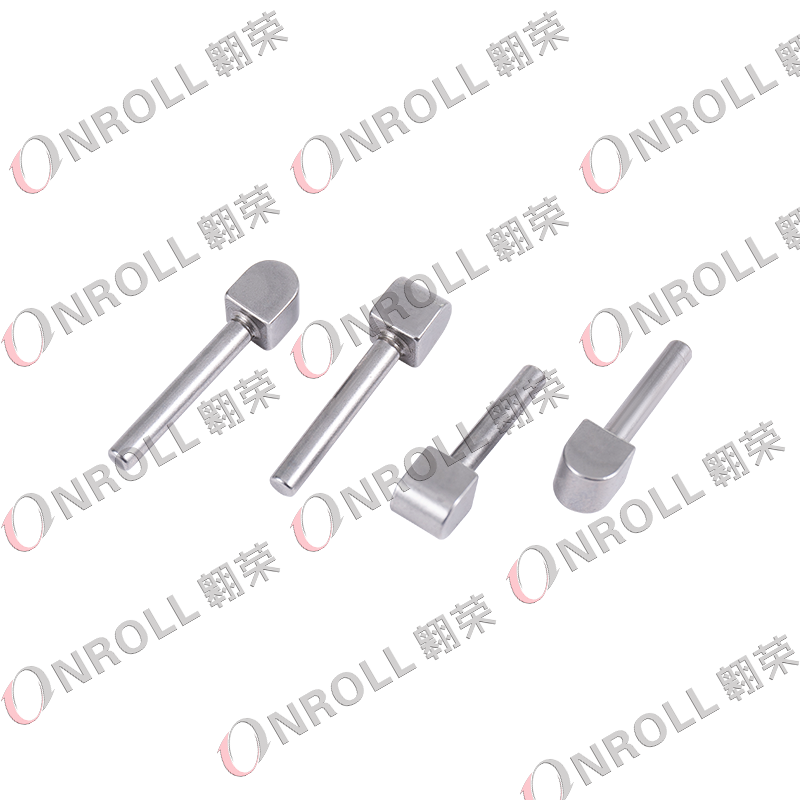
Terminologia poate crea, de asemenea, confuzie. În funcție de producător și de documentația tehnică, componentele aferente pot fi descrise ca: a bloc de împingere sincronizator, key, strut, insert, slider, or guide block . Acești termeni nu trebuie tratați automat ca interschimbabili, deoarece geometria și funcțiile lor de operare pot diferi.
Un ansamblu tipic de sincronizare poate include:
Pentru identificarea pieselor, cumpărătorii ar trebui, prin urmare, să evite să se bazeze doar pe aspect. Modelul transmisiei, referința OEM, dimensiunile componentelor, locația canelurii, profilul feței de contact și interfața cu arc pot fi toate necesare pentru a confirma dacă două blocuri de împingere similare vizual sunt de fapt compatibile.
Când șoferul mișcă maneta schimbătorului de viteze, mecanismul selectorului acționează furca de schimbare, care deplasează manșonul sincronizatorului către treapta selectată. Înainte ca manșonul să poată cupla complet dinții angrenajului, sincronizatorul trebuie să reducă diferența de viteză dintre componentele rotative.
Rolul exact al blocului de împingere depinde de designul sincronizatorului. În multe aranjamente, cheia, bara sau mecanismul de împingere ajută la transferul forței axiale controlate în cadrul sincronizatorului și ajută inelul sincronizatorului să intre în contact cu conul angrenajului. Frecarea dintre inel și con accelerează sau încetinește apoi componentele până când vitezele lor devin suficient de apropiate pentru angrenare.
Secvența simplificată de schimbare este:
Furcă de schimbare → mișcarea manșonului sincronizatorului → acțiunea blocului/a tastei de împingere → inelul sincronizatorului și contactul conului → potrivirea vitezei → cuplarea dinților.
Prin urmare, un bloc de împingere fabricat corect contribuie la o mișcare constantă, preîncărcare și sincronizare. Spațiul liber excesiv, geometria distorsionată, suprafețele de contact deteriorate sau asamblarea incorectă pot modifica cât de repede răspunde sincronizatorul și pot crește efortul de schimbare sau șocul de cuplare.
Cu toate acestea, schimbarea slabă nu ar trebui niciodată atribuită numai blocului de împingere. Inelele de sincronizare, manșoanele, butucii, arcurile, angrenajele, furcile de schimbare, rulmenții și lubrifiantul pentru transmisie pot produce simptome similare.
Deoarece blocul de împingere contactează în mod repetat alte componente ale sincronizatorului, suprafețele sale de lucru se pot uza treptat. Inspecția este deosebit de importantă în timpul reconstrucției transmisiei, deoarece un bloc de împingere deteriorat poate fi trecut cu vederea atunci când atenția este concentrată doar pe inelul sincronizator.
| Stare observată | Efect posibil | Ce altceva de inspectat |
| Suprafață de contact lustruită sau îngroșată | Preîncărcarea sincronizatorului sau răspuns întârziat | Inel, maneca si arc |
| Uzura treptei sau formarea canelurilor | Mișcare restricționată sau inconsecventă | Fantă pentru butuc și suprafețe de îmbinare |
| Marginea ciobită | Angajare neregulată sau zgomot metalic | Dinți din mânecă și resturi libere |
| Bloc îndoit sau deformat | Legare și efort sporit de schimbare | Alinierea butucului, furcii și ansamblului |
| Uzura neuniformă | Încărcare asimetrică | Starea arcului și alinierea sincronizatorului |
Simptomele obișnuite ale conducerii pot include schimbarea puternică a treptelor de viteză, cuplarea întârziată, ciocnirea treptelor de viteză, rezistența anormală la maneta schimbătorului, zdârâitul sau sincronizarea incompletă. Aceste simptome sunt mai degrabă indicii de diagnostic decât o dovadă a eșecului blocului de împingere.
În timpul unei reconstrucții, tehnicienii ar trebui să compare toate blocurile de împingere din ansamblu, să inspecteze arcurile de reținere, să verifice mișcarea liberă în fantele butucului și să măsoare distanțe relevante în conformitate cu specificațiile de service ale producătorului transmisiei.
Metoda de fabricație are un efect direct asupra costului de producție, repetabilității dimensionale, utilizării materialelor și performanței mecanice. Un bloc de împingere ar putea fi teoretic produs în principal prin prelucrare, dar producția de automobile de mare volum beneficiază adesea de formarea formei de bază înainte de finisarea de precizie.
Pentru blocurile de sincronizare, OnRoll folosește o combinație de captare la rece și prelucrare . Compania afirmă că această abordare are scopul de a reduce costurile de producție și de a îmbunătăți eficiența, păstrând în același timp rezistența mecanică cerută de piesă.
O rută tipică de producție poate include:
Formarea la rece poate oferi o utilizare mai bună a materialului decât prelucrarea unei componente complete din stoc solid. De asemenea, poate reduce timpul de prelucrare în serii mari de producție. Cu toate acestea, suprafețele complexe de contact și dimensiunile funcționale strânse necesită încă operații secundare controlate, motiv pentru care combinarea modelării și prelucrarii este deosebit de utilă pentru componentele de transmisie.
Nu există un grad universal de material, valoare de duritate sau toleranță dimensională pentru fiecare bloc de împingere sincronizator. Acești parametri sunt determinați de proiectarea sincronizatorului, condițiile de încărcare, componentele de împerechere, procesul de producție și desenul producătorului cutiei de viteze.
Caracteristicile importante includ de obicei:
Scopul nu este pur și simplu de a face o piesă care să se potrivească în sincronizator. De asemenea, componenta trebuie să se miște corect, să mențină relația dorită cu arcul și manșonul și să rămână consecventă din punct de vedere dimensional pe loturile de producție.
Prin urmare, controlul calității poate implica instrumente de măsurare dedicate, echipamente de măsurare dimensională, inspecție a profilului, testare a durității atunci când este cazul, verificări ale suprafeței și evaluare funcțională. OnRoll operează sub un Sistemul de management al calității IATF 16949 și afirmă că producția sa de sincronizare include echipamente automate de testare dimensională și elastică.
Pentru cumpărătorii profesioniști, selectarea unui bloc de împingere sincronizator numai după numele vehiculului este adesea insuficientă. O singură platformă de vehicul poate utiliza transmisii diferite în funcție de ani de model, opțiuni de motor, piețe sau configurații ale sistemului de propulsie.
Cele mai utile informații pentru furnizarea unui furnizor includ:
Dacă un număr OEM nu este disponibil, un desen sau o probă fizică poate fi mai utilă decât încercarea de a identifica componenta dintr-o fotografie generală a cutiei de viteze.
Pentru proiectele OEM și personalizate, cumpărătorii ar trebui, de asemenea, să evalueze dacă furnizorul poate susține întregul proces, de la evaluarea fabricabilității și scule până la validarea eșantioanelor și producția în volum. Consistența stabilă a lotului este deosebit de importantă deoarece micile modificări dimensionale ale componentelor sincronizatorului pot modifica comportamentul ansamblului chiar și atunci când piesele individuale par acceptabile.
Urmele minore de suprafață nu înseamnă automat că un bloc de împingere a defectat, dar componentele foarte uzate, ciobite, deformate sau crăpate sunt în mod normal mai bine înlocuite decât reparate.
Prelucrarea unui bloc de împingere uzat poate îndepărta materialul de pe o suprafață funcțională și poate modifica relația acestuia cu arcul, butucul, manșonul sau inelul sincronizator. Măcinarea suplimentară sau tratamentul termic poate modifica, de asemenea, starea dimensională inițială. Cu excepția cazului în care există o specificație de reparație aprobată, recondiționarea unei componente mici de sincronizare de precizie poate introduce mai multă incertitudine decât utilizarea unui înlocuitor fabricat corect.
În timpul reconstrucției transmisiei, deciziile de înlocuire ar trebui, prin urmare, să se bazeze pe limitele de uzură ale producătorului și pe criteriile de inspecție, mai degrabă decât pe aspectul vizual.
Un bloc de împingere sincronizator este de dimensiuni mici, dar exigent în producție. Formarea constantă, suprafețele funcționale precise, proprietățile controlate ale materialului și inspecția fiabilă influențează modul în care componenta funcționează în interiorul ansamblului sincronizator.
Jiaxing OnRoll Machinery Co., Ltd. furnizează componente de sincronizare și transmisie auto și sprijină clienții de la dezvoltarea componentelor până la producția de masă. Pentru proiectele cu blocuri personalizate, cumpărătorii pot trimite un eșantion existent, o referință de transmisie, un număr OEM sau un desen de inginerie pentru evaluare.
Aveți nevoie de un bloc de sincronizare pentru un program de cutie de viteze nou sau existent?
Contactați OnRoll pentru a discuta despre blocurile de împingere a sincronizatorului și alte componente de precizie ale cutiei de viteze auto pentru aplicații OEM, piețe de schimb, reconstrucție și producție de transmisii.
În funcție de designul sincronizatorului, blocul de împingere funcționează cu manșonul, butucul, arcul și inelul sincronizator pentru a controla mișcarea și încărcarea în timpul procesului de sincronizare. Ajută ansamblul să ajungă la starea corectă înainte de cuplarea completă a vitezei.
Simptomele posibile includ schimbarea mai grea, angajarea întârziată, rezistența anormală la schimbare, zdârâitul sau ciocnirea vitezelor. Aceste simptome pot fi cauzate și de inele de sincronizare, manșoane, butuci, furci, arcuri, angrenaje sau probleme de lubrifiere, astfel încât întregul ansamblu trebuie inspectat.
Nu neapărat. Diferiți producători folosesc o terminologie diferită, iar geometria și funcția pot varia între modelele de sincronizare. Identificați întotdeauna componenta folosind modelul transmisiei, desenul, numărul de referință și dimensiunile.
Nu există o specificație universală unică. Calitatea materialului, duritatea, tratamentul termic, starea suprafeței și toleranțele ar trebui să urmeze desenul de inginerie al cutiei de viteze sau al sincronizatorului.
Capul la rece poate produce geometria de bază a componentei în mod eficient, cu o bună utilizare a materialului, în timp ce prelucrarea de precizie creează caneluri, profile și suprafețe de contact critice. Combinarea celor două procese poate fi potrivită pentru producția de volum rentabilă a componentelor de transmisie de precizie.
În mod ideal, furnizați numărul OEM, modelul transmisiei, desenul 2D, modelul 3D, specificația materialului, toleranțele critice, cantitatea așteptată și un eșantion fizic atunci când este disponibil. Acest lucru permite producătorului să evalueze mai precis fabricabilitatea și compatibilitatea.
Recondiționarea este posibilă numai atunci când o specificație de reparație aprobată o permite. Îndepărtarea materialului poate modifica dimensiunile funcționale și preîncărcarea sincronizatorului, astfel încât blocurile de împingere de precizie deteriorate sunt în general mai sigure de înlocuit cu componente care îndeplinesc cerințele de proiectare originale.
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate *

(+86)-191 0581 0729
(+86)-137 5830 1558